1 उत्पाद विवरण
SS316 स्टेनलेस स्टील पहने स्टील प्लेट्समजबूत डिजाइन क्षमता, उच्च विशिष्ट शक्ति और मापांक के साथ नए भौतिक क्षेत्र का एक महत्वपूर्ण हिस्सा हैं।
बेहतर थकान फ्रैक्चर प्रतिरोध, मजबूत संक्षारण प्रतिरोध, और संरचना और कार्य के एकीकरण जैसे बेहतर गुणों की एक श्रृंखला, कार्यात्मक और संरचनात्मक सामग्री के रूप में अन्य सामग्रियों के साथ प्रतिस्थापित करना मुश्किल है, आधुनिक उद्योग के विकास के लिए अनिवार्य बुनियादी सामग्री, राष्ट्रीय रक्षा, विज्ञान और प्रौद्योगिकी, और नई तकनीकी क्रांति के विकास के लिए महत्वपूर्ण भौतिक आधार। मैटेरियल साइंस में मेटल कंपोजिट रिसर्च हॉटस्पॉट में से एक बन गया है।
2 विस्फोटक पुनर्संयोजन विधि क्या है
विस्फोटक पुनर्संयोजन का योजनाबद्ध आरेख चित्र 1-2 में दिखाया गया है। उच्च गति के विस्फोट और विस्फोटकों के प्रभाव की मदद से, यह विधि क्लैड प्लेट और माइक्रोसेकंड में सब्सट्रेट के बीच प्रभाव बिंदु के पास तात्कालिक उच्च दबाव और उच्च तनाव दर उत्पन्न कर सकती है, ताकि समग्र इंटरफ़ेस पर ऑक्साइड फिल्म क्षतिग्रस्त हो और ताजा धातु की सतह के संपर्क में। इसके अलावा, उजागर ताजा धातु की सतह पर एक पतली संक्रमण क्षेत्र का गठन किया जाता है, और इसमें प्लास्टिक की विकृति होती है, पिघलती हुई प्रसार और तरंग विशेषताएं होती हैं, ताकि क्लैड प्लेट और सब्सट्रेट के बीच मजबूत और ठोस संबंध का एहसास हो सके। विस्फोटकों की रासायनिक ऊर्जा को यांत्रिक ऊर्जा में परिवर्तित करके, विस्फोटक पुनर्संयोजन विधि धातु सामग्री वेल्डिंग का एहसास करती है जो दबाव वेल्डिंग, फ्यूजन वेल्डिंग और प्रसार वेल्डिंग को एकीकृत करती है।
विस्फोटक कंपाउंडिंग विधि एक अपेक्षाकृत परिपक्व उत्पादन तकनीक है, जो प्रक्रिया और उपकरण में सरल, लागत में कम और ऊर्जा में समृद्ध है; इसमें अनुप्रयोगों की एक विस्तृत श्रृंखला है, और महान भौतिक गुणों के साथ मिश्र धातुओं और धातुओं के धातुकर्म संयोजन का एहसास हो सकता है; यह लचीला है और विशेष आकार के भागों के संयोजन का एहसास कर सकता है; संबंध शक्ति अधिक है, और घटक सामग्री की संरचना और मोटाई अनुपात नहीं बदलेगा। विस्फोट पुनर्संयोजन के नुकसान भी हैं: उत्पादन प्रक्रिया के कारण होने वाला शोर और पर्यावरण प्रदूषण; यह खतरनाक है; समग्र अनुपात कम है और समग्र इंटरफ़ेस गुणवत्ता खराब है; मोटाई सीमित है, इसलिए यह मोटी और पतली प्लेटों के उत्पादन के लिए उपयुक्त नहीं है, और उत्पादन क्षमता कम है। उच्च दक्षता, पर्यावरण संरक्षण और ऊर्जा संरक्षण की रणनीतिक योजना के तहत, विस्फोटक यौगिक विधि मुख्यधारा की उत्पादन तकनीक नहीं होने के लिए अभिशप्त है।
3सामग्री और वेल्डिंग विधियों का चयन
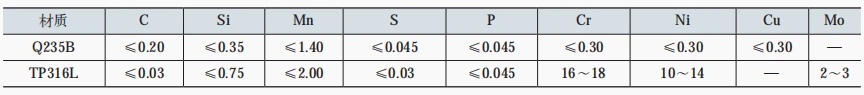
SS316 स्टेनलेस स्टील क्लैड स्टील प्लेट का आधार सामग्री विनिर्देश 55 मिमी मोटा है, सामग्री Q235B है, समग्र परत 5 मिमी मोटी है, और सामग्री TP316L ऑस्टेनिटिक स्टेनलेस स्टील प्लेट है। इसकी रासायनिक संरचना के लिए तालिका 1 देखें। आधार सामग्री Q235B की माइक्रोस्ट्रक्चर फेराइट और पर्लाइट है, और इसकी मेटलोग्राफिक संरचना चित्र 1a में दिखाई गई है; समग्र परत TP316L की माइक्रोस्ट्रक्चर विशिष्ट ऑस्टेनाइट है, और इसकी मेटलोग्राफिक संरचना चित्र 1 बी में दिखाई गई है।
इस परियोजना में स्टेनलेस स्टील कम्पोजिट प्लेट की मोटी मोटाई और अपेक्षाकृत बड़े वेल्डिंग कार्यभार को ध्यान में रखते हुए, CO2 गैस परिरक्षित वेल्डिंग का उपयोग आधार परत की ओर स्टेनलेस स्टील की तरफ से 2 ~ 3 सेमी की दूरी पर किया जाता है, और फिर फ्लक्स कोरड वायर आर्क वेल्डिंग का प्रयोग किया जाता है। बेस कोर्स के लिए CO2 गैस परिरक्षित वेल्डिंग के फायदे विभिन्न हैं, जिनमें मुख्य रूप से उच्च उत्पादन क्षमता, उत्कृष्ट वेल्ड गुणवत्ता, सुंदर सतह निर्माण, अच्छी कामकाजी परिस्थितियां, वेल्डिंग सामग्री की बचत और वेल्डिंग विरूपण का बेहतर नियंत्रण शामिल हैं। ट्रांजिशन लेयर और कंपोजिट लेयर को स्टेनलेस स्टील फ्लक्स कोरड वायर आर्क वेल्डिंग द्वारा वेल्डेड किया जाता है ताकि मिश्र धातु संरचना का एक सुचारू संक्रमण सुनिश्चित किया जा सके और घटक पृथक्करण से बचा जा सके।
प्लेट की रासायनिक संरचना (द्रव्यमान अंश)प्रतिशत
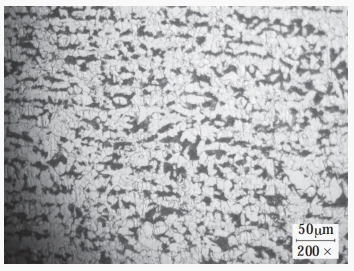
a) Q235B माइक्रोस्ट्रक्चर
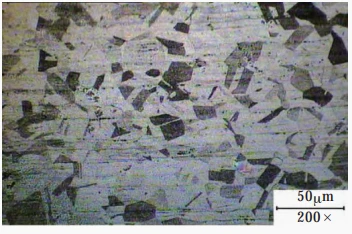
b) TP316L माइक्रोस्ट्रक्चर
4 नाली रूप
परियोजना में प्रयुक्त स्टेनलेस स्टील समग्र प्लेट की मोटाई 55 मिमी है। खराब वेल्डिंग फ्यूजन और बढ़े हुए वेल्डिंग तनाव के कारण दरारें और वायु छिद्र जैसे दोषों को रोकने के लिए, डबल यू-आकार की नाली (चित्र 2 देखें) का उपयोग किया जाता है। खांचे का रूप कम भराव धातु और एक छोटे संलयन अनुपात के साथ वेल्डिंग की गुणवत्ता सुनिश्चित कर सकता है, जो ऑपरेशन के लिए सुविधाजनक है। स्टेनलेस स्टील मिश्रित प्लेट का खांचा आमतौर पर यांत्रिक तरीकों से बनाया जाता है। यदि खांचे को प्लाज्मा कटिंग, गैस कटिंग और अन्य तरीकों से संसाधित किया जाता है, तो स्टेनलेस स्टील की सतह पर ऑक्साइड परत को हटा दिया जाना चाहिए। प्रसंस्करण के बाद, खांचे का नेत्रहीन निरीक्षण किया जाएगा, और कोई दरार और प्रदूषण नहीं होगा।
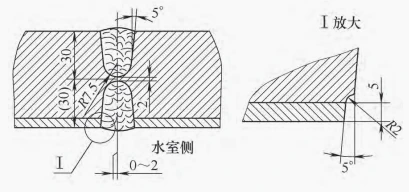
चित्र 2 नाली का रूप
5 वेल्डिंग कार्यान्वयन
3.1 वेल्डिंग से पहले सफाई
खांचे और उसके दोनों किनारों के 50 मिमी के भीतर तेल के दाग, जंग, धातु के चिप्स, ऑक्साइड फिल्म और अन्य गंदगी को साफ करें, और खांचे से समग्र परत के 100 मिमी के भीतर छप विरोधी सामग्री लागू करें।
3.2 Welding sequence
(1) बेस कोर्स की वेल्डिंग और वेल्डिंग बेस कोर्स का वेल्ड बीड समग्र परत के स्टेनलेस स्टील को स्पर्श और पिघला नहीं करेगा। आधार सामग्री को पहले वेल्डिंग करते समय, वेल्ड मनका की जड़ या सतह समग्र परत के इंटरफ़ेस से 2 ~ 3 मिमी दूर होगी। वेल्ड सुदृढीकरण प्रासंगिक मानकों का पालन करेगा।
(2) स्टेनलेस स्टील क्लैड प्लेट की संक्रमण परत की वेल्डिंग बहुत महत्वपूर्ण है, लेकिन संक्रमण परत के लिए वेल्डिंग सामग्री का चयन भी बहुत महत्वपूर्ण है। संक्रमण परत को वेल्डिंग करने का उद्देश्य कमजोर पड़ने के कारण मिश्र धातु तत्वों (जैसे Cr, Ni, आदि) की कमी की भरपाई करना है, ताकि क्लैड वेल्ड की मिश्र धातु संरचना को उचित स्तर पर रखा जा सके। जब संक्रमण परत को वेल्डेड किया जाता है, तो बेस स्ट्रक्चरल स्टील का स्थानीय पिघलने स्टेनलेस स्टील वेल्ड की मिश्र धातु संरचना को पतला कर देगा। साथ ही, सीआर और नी मिश्र धातु तत्वों का जलने का नुकसान भी होता है। इस तरह, स्टेनलेस स्टील वेल्ड्स में सीआर और नी मिश्र धातु तत्वों की सामग्री कम हो जाएगी, और स्टेनलेस स्टील वेल्ड्स में कार्बन सामग्री बढ़ जाएगी, ताकि स्टेनलेस स्टील वेल्ड्स और प्लास्टिसिटी में कठोर और भंगुर मार्टेंसाइट संरचना आसानी से बन सके। , वेल्डेड जोड़ों की क्रूरता और संक्षारण प्रतिरोध कम हो जाएगा। इसलिए, वास्तविक वेल्डिंग उत्पादन में, इन मिश्र धातु तत्वों के नुकसान की भरपाई करने के लिए और संक्रमण परत के मिश्र धातु गुणों को उचित स्तर पर रखने के लिए, Cr, Ni और अन्य मिश्र धातु तत्वों की उच्च सामग्री और कम कार्बन सामग्री वाली वेल्डिंग सामग्री चुना जाना चाहिए, लेकिन वेल्ड सीम को नियंत्रित करने के लिए दरार प्रतिरोध पर भी विचार किया जाना चाहिए।
इस तरह, डुप्लेक्स संरचना वाले वेल्ड को सामान्य वेल्डिंग मापदंडों के तहत प्राप्त किया जा सकता है, और बड़ी संख्या में मार्टेंसाइट संरचनाओं और वेल्डिंग कोल्ड क्रैक से बचा जा सकता है। स्टेनलेस स्टील क्लैड प्लेट की संक्रमण परत की वेल्डिंग में, न केवल मिश्र धातु तत्वों का कमजोर पड़ने और जलने का नुकसान होता है, बल्कि संरचना और गुणों में भी परिवर्तन होता है। इसी समय, वेल्डिंग के बाद, सतह, मैट्रिक्स और क्लैड स्टील प्लेट की समग्र सामग्री के कारण होने वाली सख्त घटना भी दो स्टील्स के भौतिक गुणों से बहुत अलग है। स्टेनलेस स्टील परत की तापीय चालकता आधार परत की तुलना में कम होती है, और रैखिक विस्तार गुणांक और प्रतिरोधकता भी आधार परत की तुलना में बहुत अधिक होती है। इसलिए, संक्रमण परत को वेल्डिंग करते समय, यह अधिक वेल्डिंग तनाव और विरूपण का कारण होगा। इसके अलावा, वेल्ड और बेस मेटल के बीच जंक्शन पर फ्यूजन ज़ोन की गैर-एकरूपता, इन घटनाओं के संयोजन और सुपरपोजिशन से आसानी से वेल्डिंग दरारें पैदा होंगी। इसलिए, इसकी नाजुकता के कारण संक्रमण परत को टूटने से रोकने की कुंजी यह सुनिश्चित करना है कि संक्रमण परत में उत्कृष्ट प्लास्टिसिटी और क्रूरता है, वेल्डिंग तनाव को कम करें, और असमान स्टील जोड़ों की असमान संरचना को नियंत्रित और समायोजित करें। इसलिए, मिश्र धातु संरचना का एक समान संक्रमण सुनिश्चित करने के लिए, स्टेनलेस स्टील E316LT 0-4 वेल्डिंग तार का उपयोग तब किया जाता है जब यह स्टेनलेस स्टील की तरफ से 2 ~ 3 सेमी दूर होता है ताकि कार्बन स्टील बेस परत और के बीच एक अच्छी संक्रमण परत बन सके। स्टेनलेस स्टील समग्र परत, ताकि सुनिश्चित किया जा सके
संरचनात्मक घटकों के पृथक्करण के बिना चिकना संक्रमण, असमान स्टील्स के संरचनात्मक घटकों की विषमता को नियंत्रित करता है, और इससे होने वाली वेल्डिंग दरारों को रोकता है।
(3) कम्पोजिट लेयर की वेल्डिंग कम्पोजिट लेयर की वेल्डिंग करते समय, कम्पोजिट लेयर की सतह की सुरक्षा पर ध्यान दें, कम्पोजिट लेयर की सतह को वेल्डिंग स्पैटर से क्षतिग्रस्त होने से रोकें, और कम्पोजिट की सतह पर चाप न मारें। परत, वेल्ड कलान और वसीयत में अस्थायी समर्थन। समग्र परत की सतह वेल्ड सतह के साथ यथासंभव सपाट और चिकनी होगी। 1.5 मिमी से कम या बराबर वेल्डिंग के बाद वेल्ड सुदृढीकरण।
लोकप्रिय टैग: ss316 स्टेनलेस स्टील पहने स्टील प्लेट, चीन, निर्माताओं, आपूर्तिकर्ताओं, कारखाने, अनुकूलित, खरीदें, मूल्य, गुणवत्ता, कोटेशन, pricelist, स्टॉक में